Tiết kiệm 2 triệu USD/năm nhờ công nghệ xử lý khí thải nhà máy nhiệt
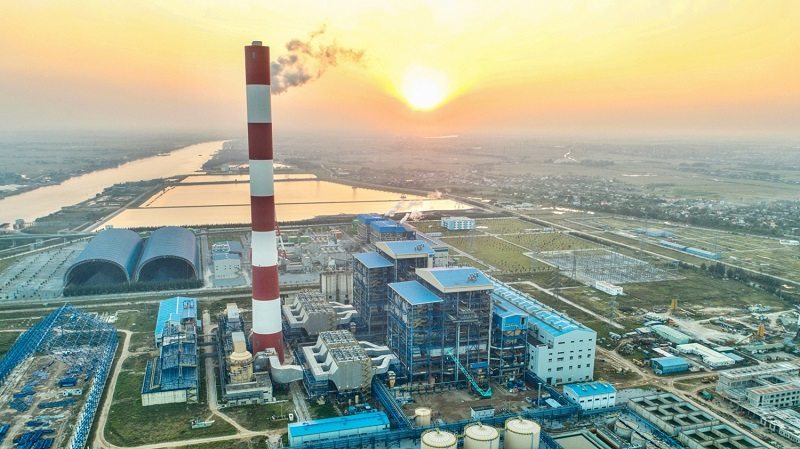
Trong bối cảnh nhu cầu về năng lượng tại nước ta tăng trường liên tục từ 8%-10% mỗi năm, đặt ra một nhu cầu nhiệt điện đốt than vẫn là phương pháp đóng vai trò trụ cột không thể thay thế. Tuy nhiên, hoạt động này cũng tạo ra một lượng khí thải không hề nhỏ mang theo những chất ô nhiễm phức tạp. Tìm hiểu công nghệ xử lý khí thải nhà máy nhiệt để giảm áp lực lên môi trường sống như thế nào bạn nhé.
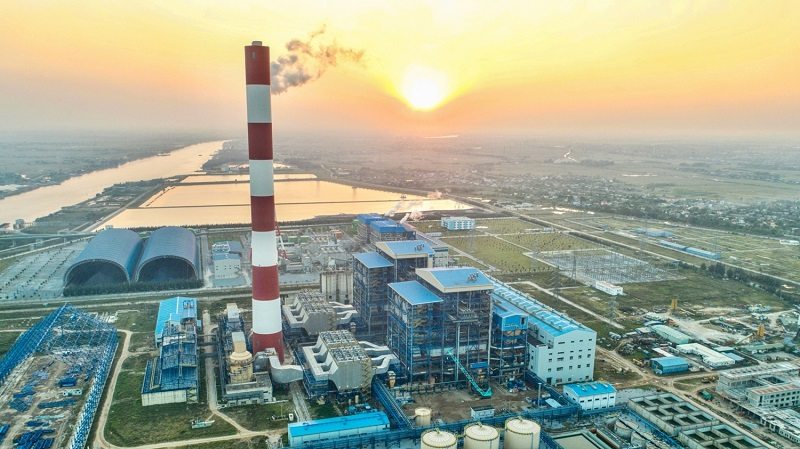
Xử lý khí thải nhà máy nhiệt
1. Lộ trình đáp ứng QCVN 19:2024/BTNMT
Để giải quyết vấn đề khí thải từ các nhà máy nhiệt điện đốt than, nhà nước đã ban hành quy chuẩn kỹ thuật quốc gia QCVN 19:2024/BTNMT
Mục tiêu cốt lõi của quy chuẩn này là siết chặt giới hạn nồng độ các chất ô nhiễm trong khí thải bao gồm tro bụi (PM), oxit lưu huỳnh (SO2), oxit nito (NOx) cùng thủy ngân và hợp chất thủy ngân. Theo đó, tiêu chuẩn giảm giới hạn phát thải từ 30% đến 50% so với quy chuẩn cũ là QCVN 22:2009/BTNMT, hướng tới tiệm cận chuẩn phát thải cực thấp ULE hiện đại của Liên minh Châu Âu và Trung Quốc.
Quy chuẩn mới này buộc toàn bộ các nhà máy nhiệt điện cũ và mới phải cải tạo và nâng cấp công nghệ một cách toàn diện.
Theo báo cáo kỹ thuật từ tập đoàn Điện lực Việt Nam (EVN), mốc ngày 01/01/2032 là hạn chót bắt buộc để hoàn thành nâng cấp hệ thống xử lý khí thải đáp ứng quy chuẩn mới.
Song song với việc siết chặt nồng độ phát thải, áp lực giám sát từ cơ quan quản lý nhà nước cũng gia tăng nghiêm ngặt theo Nghị định 08/2022/NĐ-CP và Luật Bảo vệ Môi trường 2020. Các nhà máy bắt buộc phải lắp đặt hệ thống quan trắc khí thải tự động, liên tục (CEMS). Hệ thống này có nhiệm vụ đo đạc chính xác 7 thông số bắt buộc bao gồm: Lưu lượng, nhiệt độ, áp suất, O2 dư, bụi tổng, SO2 và NOx. Dữ liệu được truyền trực tiếp 5 phút/lần về Sở Tài nguyên và Môi trường địa phương để giám sát trực tuyến. Việc không tuân thủ dẫn đến rủi ro bị phạt hành chính nặng nề hoặc đình chỉ hoạt động nhà máy.
2. Công nghệ xử lý khí thải nhà máy nhiệt: Công nghệ thu hồi nhiệt chân không kết hợp Low- Low Temperature ESP
Giải pháp hiệu quả nâng cao hiệu suất và giảm phát thải
Công nghệ này đảm bảo đồng thời hai mục tiêu: Bảo vệ môi trường đạt chuẩn phát thải cực thấp và nâng cao hiệu suất kinh tế nhờ tiết kiệm nhiên liệu.
Thông thường, dòng khói thải sau bộ sấy không khí của lò hơi có nhiệt độ khá cao, dao động từ 130 đến 150 độ C. Ở dải nhiệt độ này, điện trở suất của hạt tro bay lớn, làm giảm đáng kể hiệu quả thu gom của bộ lọc bụi tĩnh điện (ESP) truyền thống. Đồng thời, một lượng nhiệt năng khổng lồ bị lãng phí ra môi trường qua ống khói.
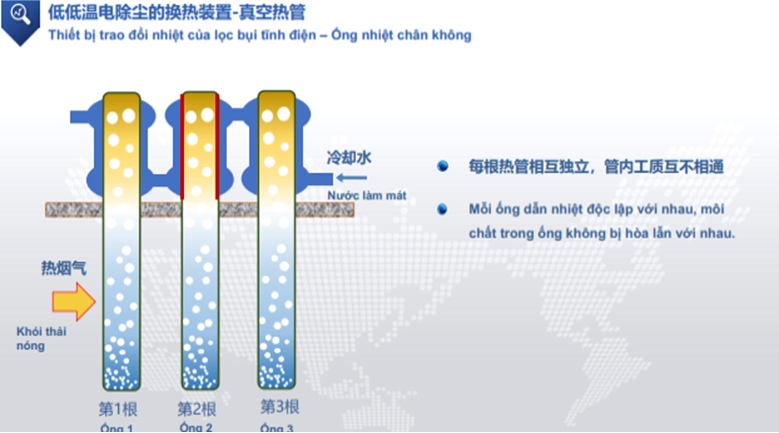
Để khắc phục hạn chế này, hệ thống tích hợp thiết bị trao đổi nhiệt dạng ống dẫn nhiệt chân không đặt ngay phía trước bộ lọc bụi tĩnh điện. Ống dẫn nhiệt chân không vận hành theo nguyên lý hai pha khép kín rất tinh vi.
- Tại vùng nóng, môi chất lỏng bên trong ống hấp thụ nhiệt lượng từ dòng khói thải ấm và hóa hơi.
- Hơi môi chất di chuyển lên vùng lạnh, gặp nước làm mát tuần hoàn sẽ ngưng tụ lại thành chất lỏng và giải phóng nhiệt lượng.
- Chất lỏng môi chất tự chảy ngược trở lại vùng nóng để tiếp tục chu trình bay hơi - ngưng tụ mới.
Thông qua thiết bị trao đổi nhiệt này, nhiệt độ khói thải được hạ thấp từ 130 - 150°C xuống còn 85 - 100°C (đảm bảo duy trì nhiệt độ khói trên điểm sương axit để tránh mài mòn thiết bị)
. Quá trình hạ nhiệt độ khói mang lại lợi ích kép vượt trội:
- Tăng hiệu suất lọc bụi tĩnh điện vượt ngưỡng 95%: Khi nhiệt độ khói giảm xuống dải 85 - 100°C, điện trở suất của tro bụi giảm mạnh, đồng thời thể tích dòng khói thu hẹp lại. Điều này giúp các điện cực trong bộ lọc bụi tĩnh điện (ESP) hoạt động ổn định và bắt giữ các hạt bụi mịn hiệu quả hơn nhiều, đưa nồng độ bụi đầu ra đạt mức cực thấp < 20 - 30 mg/Nm³
- Tiết kiệm than và tăng hiệu suất lò hơi: Nhiệt năng thu hồi từ khói thải được truyền để gia nhiệt cho dòng nước ngưng trong chu trình tuần hoàn, nâng cao nhiệt độ nước cấp đầu vào lò hơi. Do nước cấp đã được làm nóng sẵn từ nguồn nhiệt thừa, lượng than tiêu thụ cần thiết để đun sôi nước giảm đi đáng kể, giúp nâng cao hiệu suất phát điện tổng thể của nhà máy.
- Hỗ trợ loại bỏ các chất độc hại khác: Nhiệt độ khói giảm xuống dưới 100°C thúc đẩy quá trình ngưng tụ khí lưu huỳnh trioxit (SO3), giảm hiện tượng ăn mòn axit và tạo điều kiện thuận lợi để bắt giữ thủy ngân (Hg) ở các công đoạn xử lý phía sau.
Thiết kế của hệ thống ống dẫn nhiệt chân không được chế tạo dưới dạng mô-đun nhỏ gọn, vận hành ổn định, ít rò rỉ hay tắc nghẽn. Ưu điểm này cực kỳ phù hợp cho các dự án cải tạo hệ thống xử lý khí thải tại các nhà máy đang vận hành ở Việt Nam vốn thường bị hạn chế rất lớn về mặt bằng thi công. Trên thế giới, công nghệ này đã được áp dụng thành công và là tiêu chuẩn bắt buộc tại nhiều nhà máy nhiệt điện lớn ở Trung Quốc như Nhà máy Jinghai (4x1.000 MW) hay Nhà máy Jingdezhen (2x660 MW)
3. Công nghệ xử lý khí thải nhà máy nhiệt khép kín - DE-NOX, PM CONTROL VÀ FGD đạt chuẩn ULE
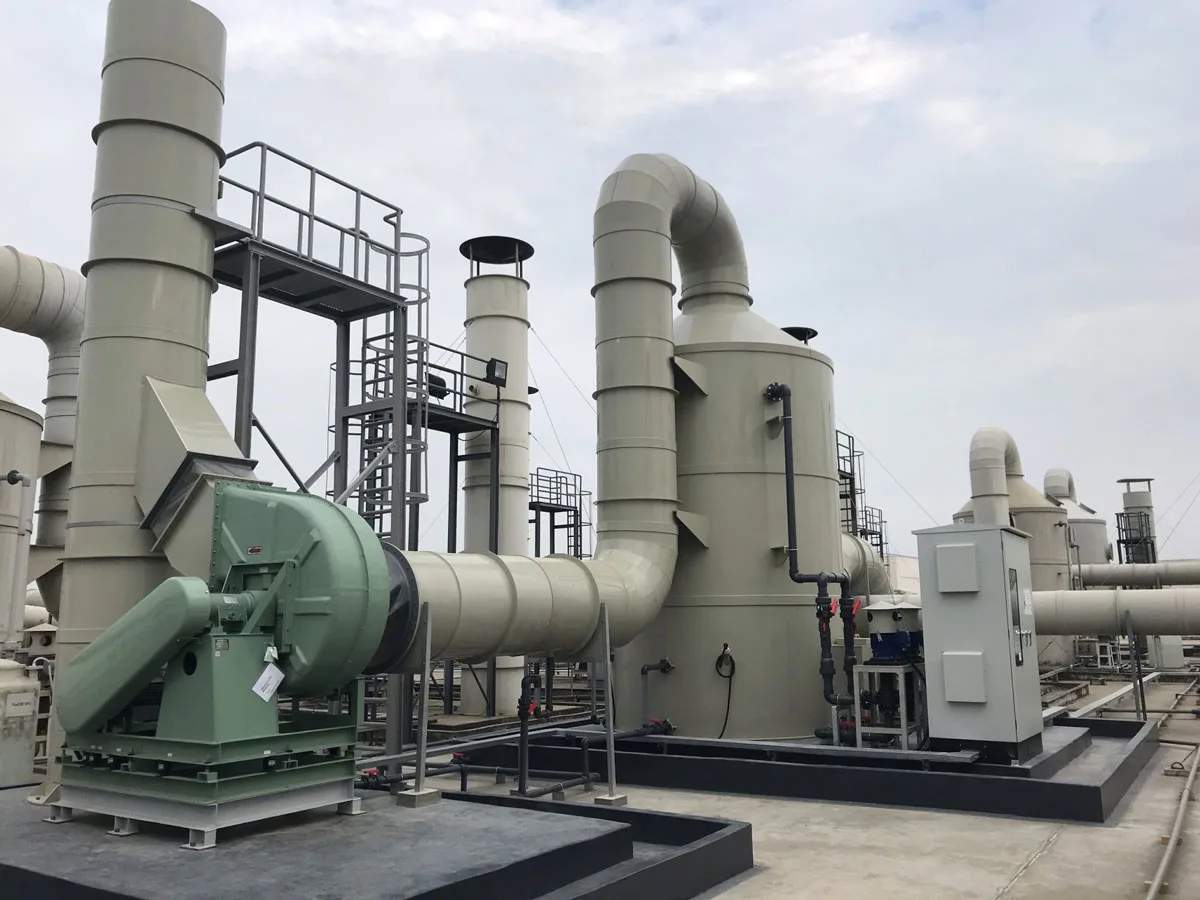
Công nghệ xử lý khí thải lò hơi
Công nghệ xử lý khí thải nhà máy nhiệt khép kín DE-NOX, PM CONTROL VÀ FGD đạt chuẩn ULE như sau:
Để loại bỏ triệt để các chất ô nhiễm và đạt tiêu chuẩn phát thải cực thấp (ULE), một quy trình xử lý khói thải nhiệt điện hiện đại luôn sử dụng một chuỗi công nghệ khép kín, hoạt động đồng bộ bao gồm ba mắt xích cốt lõi: Hệ thống khử NOx(De-NOx) -> Hệ thống xử lý bụi (PM Control) -> Hệ thống khử lưu huỳnh (FGD)
3.1 Hệ thống khử Oxit Nitơ (De-NOx)
Khí NOx (gồm NO và NO2) hình thành từ nitơ trong nhiên liệu và không khí phản ứng với oxy ở nhiệt độ buồng đốt cao vượt ngưỡng 1100°C1819. Do đó, công đoạn khử NOx luôn được bố trí ngay sau buồng đốt của lò hơi. Các nhà máy hiện nay áp dụng hai công nghệ khử chính:
- Công nghệ SCR (Selective Catalytic Reduction - Khử xúc tác chọn lọc): Đây là công nghệ tiêu chuẩn cho các tổ máy lớn. Amoniac (NH3) hoặc urê được phun vào dòng khói thải ở dải nhiệt độ 300 - 450°C, sau đó đi qua lớp chất xúc tác chuyên dụng (như vanadium hoặc zeolite) để biến đổi NOx thành khí nitơ (N2) trơ và hơi nước (H2O). Hiệu suất xử lý của SCR đạt rất cao, vượt mức 90%.
- Công nghệ SNCR (Selective Non-Catalytic Reduction): Khác với SCR, công nghệ SNCR phun hóa chất khử trực tiếp vào vùng lò hơi có nhiệt độ rất cao từ 950 - 1050°C mà không sử dụng chất xúc tác. Ưu điểm của SNCR là chi phí đầu tư ban đầu thấp, hệ thống đơn giản, nhưng hiệu suất xử lý chỉ đạt trung bình từ 40% đến 60%.
3.2 Hệ thống kiểm soát và lọc bụi mịn (PM Control)
Hàm lượng tro bụi sau quá trình cháy rất lớn, đòi hỏi thiết bị lọc bụi phải có công suất xử lý khổng lồ. Hai công nghệ phổ biến nhất bao gồm:
- Lọc bụi tĩnh điện (ESP): Sử dụng điện trường cao áp để ion hóa hạt bụi. Các hạt bụi tích điện âm sẽ bị hút về phía tấm cực lắng tích điện dương. Khi búa gõ hoạt động, bụi được rũ xuống phễu thu hồi. Hệ thống ESP xử lý được lưu lượng khói lớn, chịu nhiệt tốt, chi phí vận hành thấp với hiệu suất thu hồi bụi đạt trên 99,7%.
- Hệ thống lọc bụi túi vải (Bag Filter) hoặc Cartridge: Sử dụng các màng lọc cơ học dạng túi hoặc lõi Cartridge để giữ lại hạt bụi. Công nghệ này đạt hiệu suất lọc lên tới 98% đối với các hạt bụi siêu mịn cỡ 0,3 - 0.5 micron hoặc bụi có điện trở suất cao vốn khó thu hồi bằng ESP.
3.3 Hệ thống khử lưu huỳnh (FGD - Flue Gas Desulfurization)
Đây là công đoạn loại bỏ khí SO2 (thành phần chính gây ra hiện tượng mưa axit). Việc lựa chọn công nghệ FGD phụ thuộc lớn vào vị trí địa lý của nhà máy:
- Wet-FGD dùng đá vôi (Khử dạng ướt): Khói thải được đưa vào tháp hấp thụ và phun dung dịch huyền phù đá vôi (CaCO3). Khí SO2 phản ứng hóa học tạo ra sản phẩm phụ là thạch cao tổng hợp (CaSO4.2H2O). Công nghệ này đạt hiệu suất khử vượt trên 95%. Thạch cao thu hồi được làm khô và bán lại cho ngành công nghiệp sản xuất xi măng và vật liệu xây dựng, giúp nhà máy phát triển mô hình kinh tế tuần hoàn.
- Sea-FGD dùng nước biển (Khử bằng nước biển): Công nghệ này tận dụng trực tiếp tính kiềm tự nhiên của nước biển ven bờ để hấp thụ khí SO2. Nước biển sau khi hấp thụ axit sẽ được đưa vào bể sục khí để trung hòa nồng độ pH, tăng lượng oxy hòa tan trước khi xả an toàn trở lại biển. Sea-FGD đạt hiệu suất khử rất tốt từ 90% đến 95%, hoàn toàn không phát sinh chất thải rắn (thạch cao) và không tốn chi phí mua hóa chất đá vôi. Đây là giải pháp cực kỳ tối ưu cho các nhà máy nhiệt điện ven biển tại Việt Nam như Vĩnh Tân hay Duyên Hải.
4. Công nghệ xử lý khí thải nhà máy nhiệt khử chất độc đặc thù - thủy ngân, CO và Dioxin-Furan
Khử chất độc đặc thù - thủy ngân, CO và Dioxin-Furan
Bên cạnh bụi và các khí axit phổ biến, khí thải nhà máy điện còn chứa các chất độc hại đặc thù cực kỳ nguy hiểm như thủy ngân (Hg), khí carbon monoxide (CO), và hợp chất Dioxin-Furan (đặc biệt phát sinh ở các lò đốt nhiên liệu hỗn hợp hoặc rác thải sinh hoạt. Các chất này đòi hỏi các giải pháp kiểm soát chuyên sâu ngay tại nguồn.
4.1 Kiểm soát và khử độc Thủy ngân (Hg)
Thủy ngân là kim loại nặng cực độc tồn tại ở dạng hơi trong dòng khí thải nhiệt độ cao, khiến các phương pháp lọc bụi thông thường hoàn toàn bất lực. Để xử lý triệt để thủy ngân, các kỹ sư phối hợp đồng thời hai cơ chế:
- Sử dụng lớp xúc tác SCR chuyên dụng: Lớp xúc tác này có khả năng oxy hóa thủy ngân nguyên tố dạng khí (Hg^0) khó tan thành dạng ion hóa hóa trị hai (Hg}^{2+}) dễ hòa tan trong nước.
- Hấp thụ tại tháp FGD và bộ lọc bụi: Thủy ngân ion hóa (Hg^{2+}) sau khi qua SCR sẽ dễ dàng hòa tan và bị bắt giữ lại tại tháp hấp thụ FGD dạng ướt8. Đối với lượng thủy ngân còn lại, nhà máy áp dụng công nghệ phun than hoạt tính (Activated Carbon Injection - ACI) vào trước bộ lọc bụi túi vải để hấp phụ hoàn toàn hạt thủy ngân dạng rắn.
4.2 Phân hủy và ngăn chặn tái hình thành Dioxin-Furan
Hợp chất Dioxin-Furan hình thành khi đốt các nhiên liệu chứa clo và hydrocacbon. Để phá hủy liên kết bền vững của chúng, nhà máy áp dụng quy chuẩn vận hành buồng đốt nghiêm ngặt:
- Quy tắc kiểm soát nhiệt độ buồng đốt: Theo tiêu chuẩn kỹ thuật (như QCVN 30:2012/BTNMT), vùng đốt thứ cấp của lò hơi phải duy trì nhiệt độ ổn định >= 1050°C với thời gian lưu cháy khói thải >= 2 giây để đảm bảo phân hủy hoàn toàn cấu trúc Dioxin-Furan.
- Giải pháp làm lạnh khói nhanh: Quá trình tái hình thành (de-novo synthesis) của Dioxin-Furan diễn ra mạnh nhất trong dải nhiệt độ khói từ 300°C đến 450°C do tác động xúc tác của các kim loại (như đồng) có trong tàn tro bay. Do đó, việc ứng dụng thiết bị trao đổi nhiệt để làm lạnh nhanh khói thải vượt qua dải nhiệt độ nhạy cảm này là giải pháp kỹ thuật bắt buộc để ngăn chặn Dioxin-Furan tái sinh.
- Hấp phụ bằng than hoạt tính: Than hoạt tính mịn được phun trực tiếp vào dòng khói để hấp phụ triệt để lượng Dioxin-Furan dư thừa trước khi đi qua màng lọc bụi.
4.3 Giảm phát thải khí Carbon Monoxide (CO)
Khí CO phát sinh chủ yếu do quá trình cháy không hoàn toàn của nhiên liệu khi thiếu hụt oxy trong buồng lửa. Biện pháp xử lý sau đốt bằng hóa chất rất tốn kém và làm suy giảm hiệu suất lò. Do đó, giải pháp kiểm soát CO tối ưu nhất là cải tiến trực tiếp công nghệ đốt trong lò hơi:
- Áp dụng công nghệ Đốt tầng sôi tuần hoàn (CFB): Công nghệ CFB giúp tăng cường khả năng hòa trộn đều giữa nhiên liệu và gió cấp, đảm bảo thời gian cháy lưu lại lâu hơn trong buồng lửa.
- Thiết kế buồng đốt thông minh: Thiết lập thời gian cháy tối thiểu từ 3 đến 5 giây kết hợp kiểm soát tự động tỷ lệ oxy dư và nhiệt độ buồng đốt giúp carbon phản ứng hoàn toàn với oxy chuyển hóa thành CO2 an toàn.
5. Câu hỏi thường gặp (FAQ)
- Chi phí đầu tư cho hệ thống bảo vệ môi trường chiếm bao nhiêu % tổng vốn đầu tư của một dự án nhà máy nhiệt điện?
Thông thường, tổng chi phí đầu tư thiết bị (CAPEX) cho toàn bộ chuỗi hệ thống xử lý khí thải (gồm FGD khử lưu huỳnh, ESP lọc bụi tĩnh điện, và SCR khử NOx) chiếm khoảng 15% đến 20% tổng mức đầu tư EPC của một dự án nhà máy nhiệt điện. Mặc dù tỷ trọng chi phí này khá lớn, nhưng đây là hạng mục pháp lý bắt buộc để nhà máy được cấp phép vận hành thương mại ổn định.
- Làm sao để các nhà máy nhiệt điện cũ nâng cấp hệ thống đạt chuẩn phát thải cực thấp khi diện tích mặt bằng nhà máy rất hạn chế?
Đối với các dự án cải tạo (Retrofit) có không gian hẹp, giải pháp tối ưu nhất là ứng dụng thiết kế mô-đun hóa nhỏ gọn của công nghệ thu hồi nhiệt chân không kết hợp bộ lọc bụi tĩnh điện nhiệt độ thấp. Các mô-đun ống dẫn nhiệt chân không được chế tạo sẵn tại nhà xưởng và lắp ghép dễ dàng vào khoảng trống phía trước bộ ESP hiện hữu mà không đòi hỏi diện tích xây dựng lớn như các tháp sấy truyền thống.
Trong tiến trình hướng tới mục tiêu phát thải ròng bằng không (Net Zero) vào năm 2050, ngành nhiệt điện không chỉ dựa vào các thiết bị lọc cơ học mà đang chuyển dịch mạnh mẽ sang xu hướng chuyển đổi số trong vận hành và áp dụng kinh tế tuần hoàn. Các công nghệ xử lý khí thải nhà máy nhiệt trên có ý nghĩa vô cùng quan trọng, đặc biệt góp phần thúc đẩy mô hình kinh tế tuần hoàn và thu giữ Carbon.
Xem thêm: Sóng siêu âm là gì? Người bạn của nền y tế hiện đại
Nước nhiễm phóng xạ là gì? Hiểm họa và giải pháp bảo vệ an toàn
Ngày: 26-12-2023Nước nhiễm đá vôi là gì?
Ngày: 26-12-2023Nước Clo là gì?
Ngày: 26-12-2023Nước nhiễm chì là gì?
Ngày: 26-12-2023Nước lọc có chứa bao nhiêu calo
Ngày: 26-12-2023Nguyên nhân ô nhiễm nguồn nước ngầm
Ngày: 26-12-2023Tại sao nước biển lại mặn
Ngày: 26-12-2023

Nước nhiễm phóng xạ là gì? Hiểm họa và giải pháp bảo vệ an toàn
Ngày: 26-12-2023Nước nhiễm đá vôi là gì?
Ngày: 26-12-2023
Đơn vị thiết lập: Công Ty TNHH Vật Tư Công Nghiệp Thuận Phát
Địa chỉ: 205B, Cự Khê, Thanh Oai, Hà Nội
Tel: 0965 241 836. Email: congnghiepgroup@gmail.com
Tổng hợp tin tức công nghiệp mới nhất !